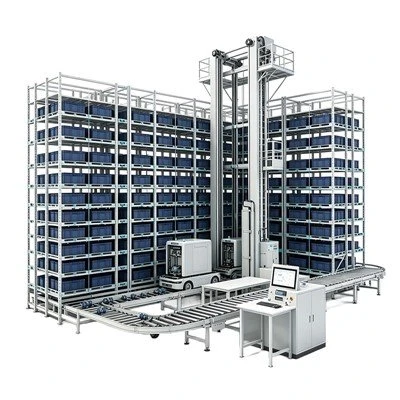
Pagrindinis įrangos tvarkymo ir transportavimo programinės įrangos sistemos projektavimo principas yra laikytis pagrindinio „aparatinės įrangos pritaikymo ir valdymo pagal pareikalavimą“ principo ir sukurti valdymo logiką, pagrįstą -svetainės medžiagos perdavimo sąlygomis. Projektavimo pradžioje visa sistema bus visiškai suderinama su konvejerio linijos įrangos tipu, medžiagų savybėmis, eksploatacine apkrova ir darbo aplinka vietoje, suderinta su atitinkamomis valdymo programomis ir signalų gavimo logika. Konstrukcijoje taikomas hierarchinis valdymo metodas, atskiriant pagrindines aparatinės įrangos tvarkykles, signalo priėmimą ir veiksmų vykdymą, kad būtų užtikrintas tikslus aparatinės įrangos, pvz., jutiklių, variklių ir dažnio keitiklių, prijungimas ir stabilus atsakas. Atsisakyti viso perteklinio programos dizaino, išlaikant tik pagrindines valdymo funkcijas, pritaikytas gamybos linijai, kad sistema veiktų efektyviau ir su mažesniu gedimų dažniu, iš tikrųjų pasiekiama gamyba vietoje ir tikslus įrangos valdymas.
Sistemos konstrukcijoje vadovaujamasi „procesų susiejimo ir ritmo suderinimo“ veikimo principu, kad būtų užtikrintas koordinuotas ir tvarkingas visos konvejerio linijos veikimas. Kelių įrenginių jungties transportavimo scenarijuje programinė įranga nustatys standartizuotas paleidimo sustabdymo logiką, transportavimo ritmą ir vėlavimo prisijungimo taisykles pagal gamybos procesų tvarką, kad būtų pasiektas automatinis tiekėjų ir pasrovių įrangos sujungimas. Sistema dinamiškai koreguoja transportavimo greitį ir įrangos veikimo būseną, realiuoju laiku rinkdama medžiagos jutimo signalus ir įrangos veikimo signalus. Kai priekinės-galinės medžiagos kaupiasi, o užpakalinės-pagalinės dalies procesas atsilieka, jis automatiškai sulėtina arba pristabdo padavimą ir atnaujina darbą savarankiškai, kai atkuriamos darbo sąlygos. Šis jungčių projektavimo principas efektyviai išsprendžia tokias problemas kaip asinchroninis kelių įrenginių veikimas, medžiagų užsikimšimas ir tuščiosios eigos atliekos, užtikrinant vieningą visos konvejerio linijos ritmą ir nuoseklų procesą.
Saugos prioritetas ir gedimams atsparus{0}}valdymas yra svarbūs projektavimo principai tvarkant ir perduodant programinės įrangos sistemas, subalansuojant įrangos stabilumą ir{1}}darbo vietoje saugumą. Programoje iš anksto-nustatyta visapusiška saugos logika, pvz., apsauga nuo perkrovos, apsauga nuo vėlavimo, gedimų blokavimas, avarinis stabdymas ir kt. Ji stebi įrangos veikimo parametrus realiuoju laiku viso proceso metu. Aptikus perkrovą, signalo sutrikimą, mechaninį gedimą ir kitas problemas, sistema nedelsdama suaktyvins apsaugos mechanizmą, nutrauks įrangos veikimą ir užblokuos procesą. Tuo pačiu metu sistema pasilieka gedimams{7}}tolerantišką konstrukciją, kuri tiesiogiai neišsijungs dėl nedidelių signalo svyravimų ar laikinų darbo sąlygų pasikeitimų, išvengiant dažnų klaidingų išjungimų, kurie gali turėti įtakos gamybai. Be to, kuriant dizainą atsižvelgiama į derinimo ir mastelio ypatybes, palaikomas vėlesnis parametrų modifikavimas, funkcinis atnaujinimas ir nestandartinis darbo sąlygų pritaikymas, leidžiantis programinės įrangos sistemai prisitaikyti prie gamybos linijų transformacijos ir atnaujinimo bei pajėgumų koregavimo, pasižymint dideliu praktiškumu ir universalumu.